专注印刷包装30年通过印刷行业多种欧盟验厂认证
联系咨询:
联系咨询:
0532-83561369
专注印刷包装30年通过印刷行业多种欧盟验厂认证
0532-83561369
发布于:2026/10/10 11:36:20 点击量:次
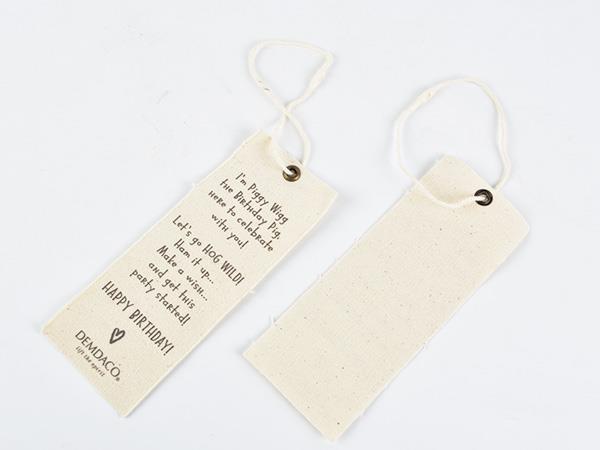
吊牌定做中模切是决定吊牌成品形状和尺寸精度的关键后道工序。模切工艺通过模切刀沿设计轮廓将吊牌材料切断或压痕,形成独立吊牌成品。对于圆形、椭圆形、异形等复杂轮廓的吊牌,模切精度直接影响产品的使用效果和客户满意度。激光刀模通过高精度激光切割设备加工刀模底板,刀片嵌入精度可达±0.05mm,适合中小批量、轮廓复杂的吊牌。蚀刻刀模通过化学蚀刻工艺整体成型,刀模精度可达±0.02mm,适合大批量、高精度要求的吊牌模切。模切精度还受吊牌材料的总厚度和硬度影响,材料越厚、越硬,模切时需要的压力越大,刀模磨损也更快。
模切过程中常见的缺陷包括边缘毛刺、连点不断和尺寸偏差。边缘毛刺多因刀模钝化或模切压力不足,需定期检查刀模锋利度。连点不断指吊牌未完全切断,导致撕取困难,通常因压力不足或刀模局部磨损。某吊牌定做企业承接一批异形吊牌订单,因模切压力不均匀导致5%的产品出现边缘毛刺。调整模切压力并更换磨损刀模后,合格率从95%提升至99.5%。模切压力应根据材料厚度和硬度进行调整,一般每增加0.1mm材料厚度需增加0.5-1.0吨模切压力。模切速度影响生产效率和质量稳定性,速度过高(>60m/min)时压力传递不均匀,低速(20-30m/min)可保证精度但效率低。模切底垫的硬度(通常75-85 Shore A)影响模切压力的均匀分布,硬度不均会导致局部切不透或压痕过深。
激光模切作为传统机械模切的替代方案,通过CO₂或UV激光直接气化吊牌材料,无需刀模,特别适合小批量、多品种、快速打样需求,精度可达±0.03mm,且无刀模磨损问题。但激光模切速度较慢(2-5m/min),材料边缘会有轻微烧焦痕迹,不适合透明或白色吊牌。数字模切设备无需制作刀模,可直接在印刷完成后进行异形切割,交货周期从传统模切的3-5天缩短至24小时以内,适合电商定制、活动吊牌等时效性强的订单。数字模切精度可达±0.05mm,可处理复杂曲线和小字符吊牌,但设备投资和单张加工成本较高。建议吊牌定做企业在选择模切工艺时,根据订单批量、轮廓复杂度和交货周期综合考虑,并建立模切质量检测体系,每批次首件进行尺寸检测(尺寸公差≤±0.1mm)和撕取测试,批量生产中每30-60分钟进行一次抽检,确保模切质量的稳定性和一致性,满足客户对吊牌外观和功能的高要求。模切工艺的创新和发展,正在推动吊牌定做行业向更高效、更精准、更个性化的方向迈进,为品牌提供更多样化的吊牌解决方案,助力品牌形象的提升和市场拓展。
 大家都在搜: